Nio gånger av tio, när en borstlina börjar kasta ränder, nyansvariationer eller en slapp hand, är själva borsten det sista felet. I de produktionsproblem som vi ombeds titta på ligger orsaken nästan alltid på ett av fyra ställen: hur djupt borsten griper in i tyget, förhållandet mellan borstens ythastighet och tygets hastighet, hur mycket spänning tyget är under, och hur bra dammutsugningssystemet drar bort ludd från huvudet. Få de fyra rätt och en borstmaskin blir en av de enklaste efterbehandlingsutrustningarna i anläggningen att köra. Ignorera dem och till och med en helt ny borste kommer att producera inkonsekvent arbete.
Den här guiden är skriven för de personer som faktiskt ställer in maskinen: efterbehandlingsledaren, skiftteknikern, processingenjören som ska skriva receptkorten och köparen som måste specificera utrustning som fortfarande är vettig om fem år. Den täcker vad borstning fysiskt gör med en tygyta, installationssekvensen från en kallstart, realistiska parameterintervall för vanliga tyger, kontrollerna som är värda att köra, de defekter som uppstår oftast och hur man korrigerar dem, samt underhålls- och säkerhetsvanor som håller en linje produktiv.
Den korta versionen, före detaljen. Borstningsintensiteten styrs av ingreppsdjupet och hastighetsförhållandet mellan borste och tyg, inte av tryck. Två lätta pass slår nästan alltid en tung passning. Spänningen bör vara den minsta som håller tyget platt. Dammutsug är inte hushållning; det är en del av processen. Och det enda sättet att veta att en inställning är korrekt är att köra en uppmätt ledare, kontrollera den under rätt ljus och skriva ner siffrorna.
Vad en borstmaskin faktiskt gör med en tygyta
En borstmaskin är inte en process. Det är tre, och vilken du kör beror helt på hur hårt du ställer borsten mot trasan.
Rengöring. Vid lågt ingrepp, ofta några tiondels millimeter, sveper borstspetsarna bort lösa fibrer, damm och ytskräp från duken. På denim och kraftig bomull tar detta bort en överraskande mängd ludd och minskar belastningen i nedströmsprocesser. Rengöringspass är vanliga före beläggning, laminering, tryckning eller omedelbart efter torkning och före valsning.
Resning, eller tupplur. Vid högre ingrepp fångar filamenten individuella fibrer och drar upp dem till ytan. Resultatet är en tupplur, en lugg eller en mjuk persika hand beroende på fiber, vridning och hur borsten drivs. Riktning och hastighetsförhållande avgör om du får en jämn, mjuk höjning eller en riktad sammetseffekt.
Avjämning och polering. När borsten löper i samma riktning som tyget färdas i ett blygsamt förhållande, lägger den ner fibrer och trimmar tillbaka de högsta, vilket ger en slätare och något glansigare yta. Det här är ett målpass, inte ett höjningspass, och det används för att städa en yta som redan har höjts någon annanstans.
Att förstå mekanismen förklarar de flesta inställningsbeslut. Mängden arbete som utförs vid ytan skalar med två saker: den relativa hastigheten mellan borstspetsarna och fibern, och djupet av ingreppet. Trycket är inte en kontrollvariabel, eftersom själva glödtråden är fjädern. Tryck en mjuk filament djupare och den böjs helt enkelt ytterligare och slår ut en längre båge, vilket faktiskt kan minska skärverkan samtidigt som värme- och fiberskadorna ökar.
Det är också värt att vara tydlig med vad borstning inte kan göra. Det fyller inte ett tyg, krymper det eller mjukar upp garn som är styvt på grund av kvarvarande storlek eller dålig avslappning. En trasa som känns brädig när den kommer ut ur torktumlaren kommer fortfarande att kännas brädig efter borstning; det kommer helt enkelt att kännas brett med en tupplur på den. Borstning är en ytbehandling, och dess fördelar ligger mest i hur tyget ser ut, känns under handen och beter sig i nästa process. Det är en verklig fördel, och det är därför verksamheten finns, men det är en smal sådan och bör säljas internt som sådan.
Slutligen är borstningen delvis reversibel. Fibrer som lagts ner av en passning kan lyftas igen av en annan, och en borstad yta kan tillplattas genom kompression i en rullstapel, genom överdriven spänning eller genom att rullas upp varm. Mocka, däremot, skär fiberändar med en slipande yta och skapar en mycket mer permanent förändring. Att hålla den distinktionen i åtanke förhindrar mycket slöseri med försökstid.
Matcha borsten och huvudet mot tyget innan du rör vid en ratt
Två maskiner med identiska trummor och motorer kommer att bete sig helt olika om borstens specifikation, huvudgeometri eller rotationsmönster skiljer sig åt. Det är därför det sällan fungerar att kopiera en konkurrents recept, och därför bör receptkortet registrera borsten lika noggrant som den registrerar hastighet.
Borsta filament. Standardnylon är det allmänna valet: mjukt, spänstigt och osannolikt att skada en delikat stickning eller en finvävd. Slipande nylon, där kiselkarbid eller aluminiumoxid är inbäddad i filamentet, höjer fibern mycket mer aggressivt och används för fleece-, velour-, klädsel- och tupplursarbete. Stålborstar hör till tung rengöring och vissa läder- och mattor, och de bör aldrig anses utbytbara mot nylon. Filamentdiametern avgör hur "skarp" handlingen känns: 0,15 till 0,25 mm är fint arbete, 0,30 till 0,45 mm är allmänt och 0,50 till 0,60 mm är tungt höjande.
Borstens längd och densitet. Längre filament böjs lättare och ger ett mjukare, mer förlåtande slag. Tätare tuftning gör mer arbete per varv och genererar mer värme. Efter att en borste har använts ett tag förkortas glödtrådens längd och det effektiva ingreppet ändras, vilket är en anledning till att ett recept som fungerade i januari kan driva av till våren.
Huvudets geometri. Ett trumhuvud med en enda stor rulle passar vävt gods som går under spänning, där tyget kan hållas plant och kontaktlinjen är stabil. Ett planethuvud, där flera mindre borstrullar kretsar runt en central axel, kommer i kontakt med tyget längs många korta banor istället för en lång linje. Den designen följer den oregelbundna ytan på en stickad mycket bättre, minskar nållinjens öppning och sprider slitage över mer borstyta. Växter som kör bomullsinterlock, jersey och fleece upplever ofta att ett planethuvud ger en jämnare höjning med mindre risk för tygstrukturen, vilket är precis vad utrustning som en dedikerad planetborstmaskin för stickat är byggd för att göra.
Antal huvuden. Maskiner med flera huvuden låter dig dela upp arbetet: två eller tre ljuspassager över separata huvuden ger ett mer enhetligt resultat än en aggressiv passage på ett enda huvud, eftersom varje pass tar bort endast en blygsam mängd fiber och tyget har en chans att återhämta sig platt mellan kontakterna.
Den praktiska regeln är enkel. Bestäm först tygfamiljen, sedan borsten, sedan huvudkonfigurationen, och först sedan börja justera hastighet och engagemang. Att vända på den ordningen, som ständigt sker på verkstadsgolvet, är den främsta anledningen till att provkörningar tar tre dagar istället för tre timmar.
Inställningssekvensen från en kallstart
Sekvensen spelar roll. Att göra dessa steg i en annan ordning är hur en maskin ställs in på en "fel" nolla och varje efterföljande justering görs mot en dålig referens.
- Bekräfta receptet och borsten. Kontrollera att den monterade borsten stämmer överens med receptkortet, att det är rätt filamenttyp och diameter och att den inte har bytts mellan skift. Anteckna borstens identifieringsnummer.
- Inspektera själva borsten. Kör långsamt maskinen med tyget ut och skydden på plats. Leta efter platta fläckar, böjda eller saknade tovor, orundade sektioner och ojämn borstlängd. En borste som är 1 mm ur rund kommer att producera ett bandmönster som ingen hastighetsinställning kan dölja.
- Rengör utsugningsbanan. Töm eller rengör filtren, kontrollera kanalförbanden och bekräfta att suget faktiskt når huven vid huvudet. Borstning ger mer luftburet ludd än de flesta operatörer förväntar sig, och en delvis blockerad kanal förändrar såväl ytresultatet som arbetsmiljön.
- Trä tyget med minimal spänning. Upprätta korrekt kantlinje och bredd innan någon arbetsspänning appliceras. Om tyget är skevt eller har en slapp kant, fixa det här istället för att försöka kompensera med borsten.
- Ställ in inkopplingsreferensen. För borsten till trasan tills kontakten är precis märkbar, nollställ sedan indikatorn eller registrera det digitala värdet. Alla senare justeringar görs i förhållande till den kontaktpunkten, inte till maskinens mekaniska stopp.
- Få fart på borsten med tyget redan igång. Starta tygdrivningen först, sedan borstdrivningen. På ett stoppat tyg kan en borste markera ytan inom en eller två sekunder.
- Kör en mätt ledare. Trettio meter brukar räcka. Markera start och mål, inspektera sedan mitten av bredden och båda kantkanterna separat istället för att bara titta på mitten.
- Lås och logga. När inställningen har passerat, registrera ingrepp, borsthastighet, tyghastighet, spänning och utsugsspjällets position. Ställ in ett rimligt toleransfönster så att nästa skift vet hur långt det kan driva utan att höja en avvikelse.
En vana är värd att bygga upp tidigt: närma dig alltid det slutliga engagemanget från samma håll. Om operatören ibland kommer ner från ett tungt läge och ibland upp från kontakt, kan det mekaniska spelet i en typisk justerskruv vara flera tiondels millimeter, vilket räcker för att skifta ett resultat från acceptabelt till förkastat.
Inställningarna som avgör vad som kommer ut från maskinen
Områdena nedan återspeglar vanlig industriell praxis. De är utgångspunkter, inte specifikationer. Varje tyg, färgämne och maskin kommer att flytta dem, och det korrekta tillvägagångssättet är alltid att börja i den nedre delen av intervallet och arbeta uppåt i små steg.
| Tyg | Borsta filament | Engagemang | Förhållande mellan borste och tyg | Passerar | Huvudrisken |
|---|---|---|---|---|---|
| Bomullsduk, poplin | Nylon 0,20 till 0,30 mm | 0,3 till 0,6 mm | 3:1 till 5:1 | 1 | Nyansljusande på mörka färgämnen |
| Interlock i bomull, jersey | Nylon 0,20 till 0,35 mm | 0,4 till 0,8 mm | 2:1 till 4:1 | 1 till 2 | Kantböjning och nållinjeöppning |
| Fleece och borstad stickning | Slipande nylon 0,30 till 0,45 mm | 1,0 till 2,0 mm | 4:1 till 8:1 | 1 till 2 | Ojämn lugg om spänningen varierar |
| Denim, 10 till 14 oz | Slipande nylon 0,45 till 0,60 mm | 0,8 till 1,5 mm | 4:1 till 7:1 | 1 | Kraftig luddbelastning i filter |
| Polyestervävd | Nylon 0,25 till 0,40 mm | 0,4 till 0,9 mm | 3:1 till 6:1 | 1 | Statisk och filament smältning vid hög hastighet |
| Velour, klädsel | Slipande nylon 0,40 till 0,60 mm | 1,5 till 3,0 mm | 5:1 till 10:1 | 1 till 2 | Högkross om den rullas varm |
| Syntetläder, mikrofiber | Fin nylon 0,15 till 0,25 mm | 0,2 till 0,5 mm | 2:1 till 4:1 | 1 till 2 | Värme- och glansmärken |
Två saker i den tabellen förtjänar att betonas. För det första är förhållandet mellan borste och tyg ett förhållande, inte en fast hastighet. På en maskin som kör duk i 20 m/min ger en borstythastighet på 120 m/min ett förhållande på 6:1. Om linjehastigheten senare fördubblas för att förbättra uteffekten, kollapsar förhållandet till 3:1 och ytan ändras, trots att ingen rörde borstinställningarna. Närhelst linjehastigheten ändras måste borsthastigheten räknas om, varför inverterstyrning med ett länkat recept är värt mycket mer än en större motor.
För det andra är engagemang den miljö som mest direkt påverkar tygets integritet. Fördubbling av ingrepp fördubblar ungefär det arbete som utförs vid ytan, men det ökar också böjspänningen på filamenten och värmen som genereras vid kontaktlinjen. Djupa inställningar som blir varma kommer att glasera en termoplastisk yta långt innan de ger en bättre höjning.
Rotationsriktning, flerhuvudslayout och tvåpasseringsregeln
Riktning är den mest underutnyttjade kontrollen på en borstmaskin. Att köra borsten mot tygets rörelse innebär att borstspetsarna möter fibrerna rakt mot varandra; den relativa hastigheten är summan av de två ythastigheterna, och handlingen är aggressiv, höjande och något ruggig. Att köra borsten med tyget innebär att spetsarna sveper längs fibrerna; relativ hastighet är skillnaden, och handlingen är skonsam, utjämnande och lätt polerande.
De flesta höjningsrecept använder motrotation på det första huvudet eller första paret huvuden, följt av ett med-rotationshuvud för att lägga de upphöjda fibrerna i en ren, enhetlig riktning. Den kombinationen är det som ger den karaktäristiska mjuka, jämna tuppluren på en bra fleece eller en välavslutad velour, och det är mycket mer kontrollerbart än att försöka uppnå samma resultat med ett enda huvud i en extrem miljö.
Tvåpassregeln följer av samma logik. Eftersom arbetet som utförs på ytan inte är helt enhetligt, tenderar ett enda tungt pass att förstärka lokal variation: en något tjockare plats i tyget borstas hårdare, en lösare plats borstas mindre och resultatet blir ett synligt mönster. Två lättare pass snittar den variationen ut. Om ett tyg behöver förlora mer än cirka 3 till 4 procent av sin vikt för att nå målhanden, är det vanligtvis ett tecken på att processen ska delas, eller att ett stämningssteg hör hemma i raden.
Håll utkik efter en subtilare effekt på maskiner med flera huvuden: värmeackumulering. Tre huvuden som körs med högt förhållande i en sluten ram kan höja den lokala temperaturen vid kontaktlinjen med en märkbar marginal, och på polyester eller polypropen visar detta sig som små glansiga fläckar eller smälta fiberspetsar. Om ytan ser ljus och glasig ut snarare än mjukt upphöjd, minska förhållandet innan du minskar ingreppet.
Spänning, breddkontroll, sömmar och sömmar
Spänning finns för att hålla tyget platt, inte för att hålla det stilla. En borstmaskin vill ha den minsta spänningen som tar bort rynkor och håller fast kanterna i styrningarna. Överspänt tyg sträcks platt under borsten och slappnar sedan av när spänningen lossnar, så tuppluren verkar förändras i samma ögonblick som duken lämnar maskinen. Överspänning påskyndar också nållinjens öppning i stickat och kan permanent förvränga en lätt vävd.
Underspänningen är värre på kort sikt. Slappt tyg lyfter in i borsten, rynkor passerar under kontaktlinjen och trycks in i ytan som veckmärken som inte går att borsta ut och i svåra fall kan tyget slå in en rulle. Den korrekta spänningen är vanligtvis det lägsta värdet vid vilket duken sitter platt över hela bredden utan synliga vibrationer när den kommer in i huvudet.
Kanter behöver separat uppmärksamhet. De två yttre centimeterna på en rulle är ofta den första platsen för att visa ett problem, eftersom de ser olika spänningar och är mest utsatta för kantböjning efter borstning. Om kantkanten börjar rulla sig, kontrollera tygets temperatur och spänningen innan du justerar borsten; en varm, överspänd kant kommer att krulla sig oavsett vad borsten gör. Böjda kanter orsakar också problem vid upprullaren, där rullprofilen blir ojämn och nästa process blir lidande.
Sömmar är där de flesta maskinskador uppstår. En sydd skarv med ett tjockt, hårt veck ska köras igenom långsamt, med borsten upplyft eller springan öppen, och den ska aldrig tillåtas passera i produktionshastighet om sömmen är skrymmande. Operatörer som utvecklar vanan att markera varje söm och sakta ner vid sammanfogningen förhindrar en stor del av de hål, revor och borstskador som dyker upp som mystiska kvalitetsproblem veckor senare.
Dammutsug, luddbelastning och brandrisk
Extraktion är den del av processen som mest sannolikt kommer att försummas och den del som mest sannolikt orsakar en allvarlig incident. En borstmaskin genererar en kontinuerlig ström av korta fibrer, damm och, på vissa tyger, fina partiklar som är brännbara när de ackumuleras i rätt koncentration och möter en het yta eller en gnista.
Tre saker följer av det. Först bör utsugskåpan placeras så att ludd fångas upp vid genereringspunkten, innan det kommer ut i rummet, vilket innebär att huvens design och luftflöde måste matcha huvudets geometri istället för att skruvas fast efteråt. För det andra behöver filter ett definierat rengöringsintervall baserat på uppmätt tryckfall, inte på hur rummet ser ut. För det tredje bör kanalerna vara bundna och jordade, utan långa horisontella sträckor där fiber kan sedimentera och ackumuleras.
Processkvalitet och säkerhet är samma fråga här. Om utdraget är svagt avsätts ludd på trasan efter borstning, ytan ser spräcklig ut under inspektionsljus, filtren laddas snabbare och operatören kompenserar genom att vrida upp borsten, vilket genererar mer ludd. Installera en specialbyggd automatiskt dammutsugssystem och kör den till ett uppmätt tryckfall tar bort den slingan helt och hållet, och det betalar sig vanligtvis tillbaka genom minskad städningstid långt innan någon räknar brandrisken.
En enkel arbetsregel: kontrollera manometern i början av varje skift och registrera den. När tryckfallet stiger över det band som registrerades vid driftsättning, rengör filtren. Om operatören inte kan avgöra om utsugningen fungerar, hanteras inte utsugningen.
Läser första provkörningen på trettio meter
En strukturerad rättegång tar cirka tjugo minuter och sparar dagar av argument. Protokollet nedan är vad ett disciplinerat efterbehandlingsrum använder.
- Kör i den nedre delen av målengagemanget och registrera det exakta värdet.
- Samla ett prov i början av ledaren, sedan ett andra prov efter minst tjugo meter, så resultatet återspeglar en stabil maskin snarare än en kallstart.
- Inspektera varje prov på tre punkter över hela bredden: vänster kant plus tio centimeter, mitten och höger kant plus tio centimeter. Problem med att borsta är ofta asymmetriska och en kontroll endast i mitten kommer att missa dem.
- Bedöm under standardiserad belysning, helst samma belysning som kunden kommer att använda för att bedöma varorna. Yteffekter som ser perfekta ut under en enda taklampa kan se randiga ut under en annan färgtemperatur.
- Väg proverna. En enkel jämförelse av massa per ytenhet före och efter borstning berättar hur mycket fibrer processen faktiskt tar bort, och det är en mycket mer tillförlitlig registrering än en verbal notering att handen "kändes rätt".
- Tvätta och tumla ett prov innan slutgiltigt godkännande om tyget kommer att tvättas av slutanvändaren. Vissa tupplurar ser utmärkta ut i greige och kollapsar efter första tvätten.
- Öka engagemanget i små steg och upprepa tills antingen målhanden har nåtts eller en limit har nåtts. Stanna vid första tecknet på nyansbyte, ytglasning eller viktminskning utöver det avtalade bidraget.
Skriv de sista siffrorna på receptkortet och fotografera det godkända provet. En fysisk referensruta som förvaras vid maskinen är värd mer än något kalkylblad, eftersom det löser tvister om hand och skugga på några sekunder.
Kvalitetskontroller som håller linjen ärlig
Rutinkontroller är det som hindrar en långsam drift från att bli en avvisad order. Tabellen nedan är ett praktiskt minimum för att en växt ska borsta regelbundet.
| Kontrollera | Metod | Frekvens | Agera om |
|---|---|---|---|
| tupplur och hög enhetlighet | Visuell jämförelse med godkänd swatch under standardljus, på tre punkter över bredden | Varje rulle | Alla band-, streck- eller breddvariationer är synliga |
| Viktminskning | Provvägning före och efter borstning, uttryckt i procent | Start och mitten av varje beställning | Förlusten överstiger orderersättningen |
| Skugga | Spektrofotometer mot godkänd standard, plus visuell kontroll | Varje rulle on shade-critical orders | Färgskillnad utöver den överenskomna toleransen |
| Styrkoretention | Drag- och rivprov på borstade kontra oborstade prover | En gång per beställning, eller efter någon parameterändring | Förlusten överstiger kundspecifikationen |
| Pilling och nötning | Martindale eller motsvarande på ett tvättat prov | Första beställningen av en ny konstruktion | Betyget faller under den överenskomna nivån |
| Handbedömning | Liten panel, blind jämförelse mot referensprovet | Varje nytt recept | Panelen håller inte med om referensen |
| Resterande ludd | Mörk trasa torka eller tejpa testa på den utgående ytan | Varje skift | Synlig fiberöverföring på torkduken |
Den mest användbara av dessa är viktminskningssiffran, eftersom den omvandlar en subjektiv bedömning till en siffra som kan trendas. När en anläggning väl vet att dess accepterade velourhand motsvarar en viktminskning på 3 procent på en viss konstruktion, har operatören ett objektivt mål och underhåll har ett sätt att upptäcka en bärande borste innan kunden gör det.
Borsta och stämma: hur de två stegen fungerar tillsammans
Att borsta och stämma diskuteras ofta som om det vore alternativ. I praktiken använder de flesta efterbehandlingslinjer för mjuka händer dem tillsammans, och att förstå arbetsfördelningen gör båda operationerna lättare att kontrollera.
Borstning flyttar fibrer. Det ordnar om det som redan finns där, lyfter löst material och rengör ytan. Sueding skär fibrer. En slipande rulle eller bälte klipper fiberändar och skapar en kort, tät, permanent persika-skinneffekt som överlever tvättning och slits mycket bättre än en rent borstad yta. Om målhanden kräver att tyget känns mjukt efter fem hemtvättar snarare än bara när det lämnar stentern, är stämma vanligtvis det tunga lyftet och borstningen förfinar resultatet.
En vanlig ordningsföljd är: förrengör med en lätt borstning, mocka för att bygga ytan, borsta sedan igen för att lyfta och rikta in fibern så att finishen ser jämn ut snarare än platt. På vävd bomull och denim är en horisontell kombinerad mockamaskin arbetshästen som följer detta mönster, med borsthuvudet eller en separat borstenhet som rengör ytan efter den slipande kontakten. Vävda strukturer med en stabil, lågtöjbar konstruktion hanterar relativt djup slipande kontakt utan distorsion, varför utrustning som t.ex. 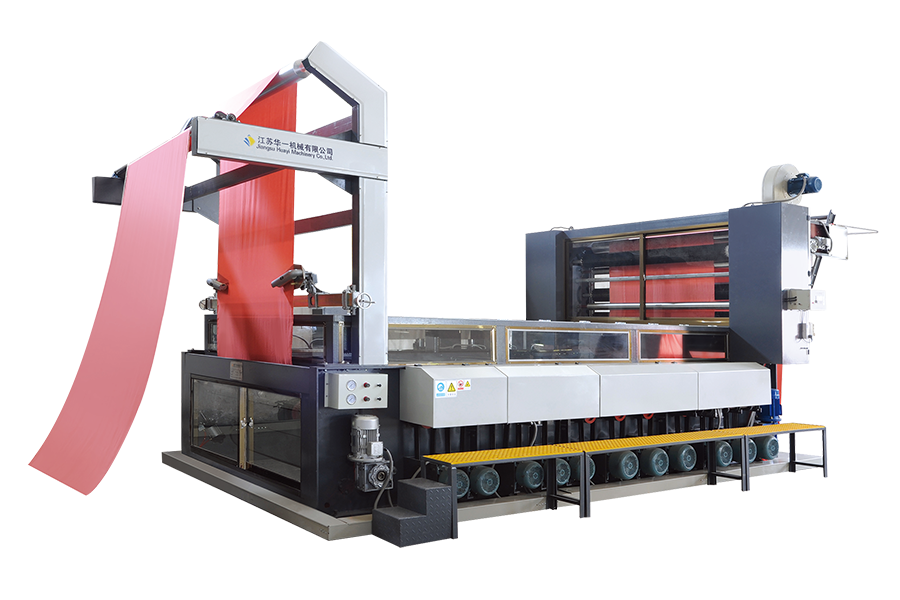 Horisontell kombinerad mockamaskin MW-modell MW-modellen stöder slipmedel för sandpapper, kolfiber och keramiska fibrer med oberoende rulldrivningar i en efterbehandlingssekvens med mocka-sedan borstning, för konsekvent ytbehandling. Visa produkt → horisontell kombinerad mockamaskin av denna typ specificeras vanligtvis vid sidan av en borstenhet snarare än istället för en.
Det diagnostiska värdet av de två operationerna är värt att notera. Om ett tyg ser fläckigt ut efter stämning är orsaken vanligtvis nötande kontakt eller spänning. Om det ser fläckigt ut efter borstning är orsaken oftare borstens tillstånd eller utdragning. Eftersom de två maskinerna sitter bredvid varandra sparar en operatör som kan se vilket skede som introducerade en defekt en hel del felsökningstid.
Vanliga borstfel och hur man åtgärdar dem
De flesta problem på en borstlinje faller in i ett litet antal igenkännliga mönster. Tabellen nedan kartlägger symtomen till den mest sannolika orsaken och den första korrigerande åtgärden, i den ordning en tekniker ska arbeta igenom dem.
| Defekt | Trolig orsak | Vad ska man ändra först |
|---|---|---|
| Ränder eller band längs längden | Borsta ur en rund, platt fläck eller ojämn borstlängd | Inspektera och sanna borsten; kontrollera glödtrådens tillstånd innan du ändrar hastigheten |
| Ojämnt resultat över hela bredden | Borsta axeln inte parallell med tygbanan, eller spänning högre på en kant | Mät gapet i båda ändar; kontrollera styrinriktningen och kantspänningen |
| Hål, tunna ställen, nållinjeöppning | Engagemang too deep, or fabric stressed beyond its construction limits | Minska inkopplingen och byt till två ljuspass |
| Skugga change, surface looks lighter | Överdriven fiberborttagning, speciellt på mörka färgämnen | Minska förhållandet, sedan engagemang; provvägning för att bekräfta förlust |
| Glansiga fläckar eller sammansmälta spetsar | Värme från högt förhållande vid kontaktledningen, vanligt på syntetmaterial | Sänk borsthastigheten medan du håller tyghastigheten; verifiera utsugningsluftflödet |
| Veckmärken tryckta i ytan | Tyg slack at the head, or a wrinkle passed under the brush | Höj spänningen till den lägsta plana inställningen; kolla efter en slack kant |
| Spräcklig yta med luddöverföring | Utsug som inte fångar upp vid huven, eller filter laddade | Kontrollera pressure drop and hood position before touching brush settings |
| Kantböjning efter borstning | Varm, överspänd kant avkopplande efter huvudet | Sänk spänningen och kontrollera tygets temperatur vid utgång |
En användbar disciplin när en defekt dyker upp är att ändra en variabel i taget och prova om efter tjugo meter. Att borsta är ett system och att justera tre inställningar samtidigt gör att ingen kan säga vilken som löste problemet eller vilken som orsakade nästa.
Borstvård och maskinunderhåll
Borsten är ett förbrukningsmaterial, men det är en dyr sådan, och hur den behandlas avgör både ytresultatet och hur ofta den måste bytas. Några rutiner täcker det mesta.
- Dagligen. Inspektera borsten visuellt med maskinen isolerad. Leta efter inbäddat skräp, lindade trådar och uppenbara tofsskador, och registrera utsugningstryckfallet innan den första rullen.
- Varje vecka. Kontrollera gapet eller ingreppsindikatorn mot en referensinställning, verifiera att justeringsmekanismen återgår konsekvent och bekräfta att borsten fungerar utan synliga vibrationer.
- Månatlig. Smörj lagren enligt tillverkarens schema, kontrollera drivremsspänningen och inspektera kanalförband för läckor eller ansamlad fiber.
- Efter mått, inte efter kalender. Mät filamentlängden på flera punkter runt borsten och byt ut när arbetslängden faller utanför bandet som receptet utvecklades på. En sliten borste ändrar det effektiva ingreppet även när urtavlan visar samma.
- Efter eventuellt borstbyte. Återupprätta kontaktreferensen, kör en ny ledare och uppdatera receptkortet med det nya borstens identifieringsnummer. Anta aldrig att en utbytt borste kommer att återskapa det tidigare resultatet.
- Säsongsmässigt. Granska maskinen som helhet, inklusive skydd, förreglingar, nödstopp och utsugshuvens skick. En borstmaskin som har kört hårt i sex månader kommer vanligtvis att visa en viss drift i rullparallelliteten som bara visar sig som en subtil breddvariation i det färdiga varan.
Ytterligare en punkt om reservdelar. Eftersom filamentspecifikationen påverkar resultatet så starkt bör borstar köpas mot en skriftlig specifikation och ett godkänt prov, inte bara beställas om från ett lagernummer. Ett leverantörsbyte med en något annan filamentdiameter kan ogiltigförklara ett recept som tog en vecka att utveckla.
Säkerhetsövningar på en borstlina
Borstmaskiner har en uppenbar och oförlåtande fara: nypet mellan borsten och tygbanan. Filament är flexibla, vilket uppmuntrar en falsk känsla av säkerhet, men en roterande borste kommer att dra in en handske, en hylsa eller ett finger i kontaktlinjen inom millisekunder, och maskinen stannar inte eftersom den har upptäckt en hand.
- Räck aldrig in i huvudområdet medan borsten svänger, inte ens vid lägsta hastighet och även för att ta bort en tråd. Isolera först.
- Använd lock-out och tag-out för borstbyten, rengöring och syltrensning, med ett personligt lås snarare än en delad nyckel.
- Håll skydd och förreglingar på plats och fungerande. Om en förregling har förbigåtts för att hålla produktionen igång, behandla det som ett rapporterbart fel snarare än som en bekvämlighet.
- Kontrollera damm som en hälso- och brandåtgärd och förbjud torrsopning i maskinområdet, vilket återsuspenderar sedimenterade fibrer.
- Utbilda operatörer på platser för nödstopp, avstängning av utsug och den specifika brandinsatsproceduren för brännbart textildamm.
- Tillhandahåll hörselskydd där utsugsfläktar och körljud motiverar det, och kontrollera nivåerna efter varje förändring av utsugssystemet, eftersom en kraftigare fläkt också är starkare.
Säkerhetsinstruktion som är skriven en gång och arkiverad är ingenting värd. Korta, frekventa samtal vid maskinen, kopplade till verkliga händelser som en trådlindning eller en nästan miss, är det som håller vanorna på plats.
Ange en borstmaskin: vad ska man lägga i förfrågan
Köpbeslut om borstutrustning går fel av en förutsägbar anledning: förfrågan listar en bredd och en hastighet och inget annat. Maskinen som kommer klarar då det bredaste, lättaste tyget i sortimentet och kämpar med allt annat. En fullständig förfrågan svarar på följande.
- Tygsortimentet. Fiberhalt, konstruktion, vikt i gram per kvadratmeter och om varorna är vävda, stickade eller ovävda. Inkludera de lättaste och tyngsta artiklarna, inte genomsnittet.
- Måleffekten. Endast rengöring, tupplur, polering eller en kombination. Beskriv handen med ord och bifoga en fysisk referensprov om möjligt.
- Krav på linjehastighet och bredd, med tygets hastighetsområde som maskinen måste täcka och borsthastighetsintervallet som följer med den. Insistera på oberoende styrda borst- och tygdrivningar, eftersom ett fast förhållande mellan dem begränsar receptomfånget från dag ett.
- Utvinningsförväntningar. Luftmängd, huvdesign, filtrering och om utsug är integrerat eller levereras separat.
- Bytestid. Hur lång tid ett borstbyte eller ett receptbyte tar spelar större roll än maskinens topphastighet vid korta beställningar.
- Service och reservdelar. Borsttillgänglighet, filamentspecifikationsdokumentation och svarsåtaganden för teknisk support i din region.
För växter som kör finstickad och ömtålig väv i snabb takt täcker en modern höghastighetsborstenhet med inverterstyrd borst- och tygdrift, snabb borstbyte och integrerad utsug de flesta kraven i en ram. En maskin byggd enligt den specifikationen, av den typ som representeras av a 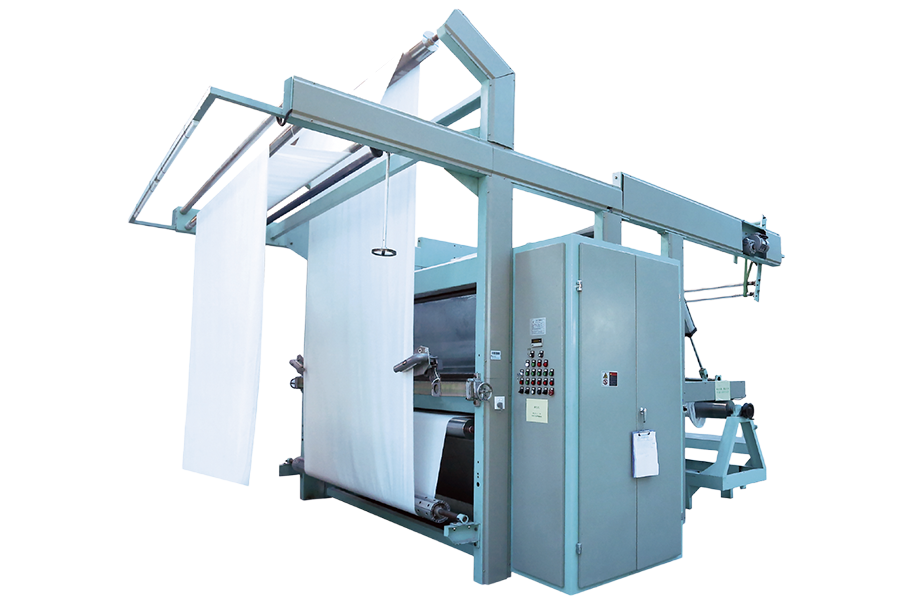 Höghastighetsborstmaskin VX7 För finstickad och ömtålig väv använder den kompakta VX7 sju kolkeramiska borstvalsar och höghastighetsdrift för flexibel rengöring och efterbehandling. Visa produkt → höghastighetsborstmaskin i den här klassen, gör det möjligt för operatören att flytta mellan ett lätt rengöringspass och ett fullt tupplurspass utan att byta hårdvara, vilket är precis den flexibilitet som efterbehandlingsarbete med kort beställning kräver.
Oavsett vilken maskin som väljs, insistera på en fabriksgodkännandekörning på ditt eget tyg före leverans och registrera de använda inställningarna. Det enda steget omvandlar en specifikation till ett fungerande recept och tar bort det mesta av risken från installationsperioden.
Där borstningen passar i måltåget
Borstning står sällan ensam. Den sitter mellan mekanisk ytbehandling och stegen som sätter den sista handen, och dess resultat är bara så bra som vad uppströms- och nedströmsprocesserna tillåter.
Uppströms ska tyget vara rent, torrt och avslappnat. Att borsta ett tyg som bär på kvarvarande lim, eller som fortfarande är varmt från en torktumlare, ger varierande resultat eftersom fibern beter sig annorlunda när den är varm och lätt plastig. Nedströms, vilken höjning borsten än har skapat måste överleva resten av linjen. Det innebär att undvika onödig kompression i en kalender eller en rullstapel, kontrollera upplindningsspänningen och låta tyget svalna innan det rullas.
Där det krävs en mjukare, fylligare hand än att borsta ensam kan ge, följs mekanisk ytbehandling vanligtvis av ett luftbaserat mjukgörande steg som arbetar tyget i ett avslappnat tillstånd snarare än att trycka eller spänna det. Luftmjukgöring och borstning kompletterar varandra väl: borsten kontrollerar ytan, och mekanisk uppmjukning i ett luftflöde med öppen bredd styr kroppen, draperingen och kvarvarande styvhet. Utrustning som en 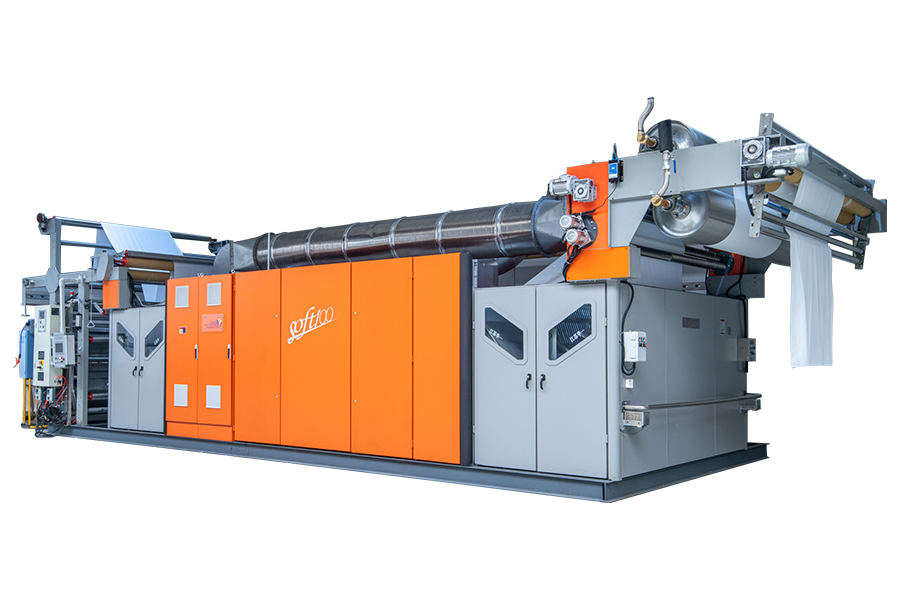 Öppen bredd luftmjukningsmaskin SOFT100 Placeras efter ytbehandling och före torkning använder SOFT100 ett sex meter långt Venturi-rör för att mjuka upp stickat, vävt, handdukar och Tencel i öppen bredd. Visa produkt → luftavhärdningsmaskin med öppen bredd hör hemma i den positionen i efterbehandlingssekvensen, efter att ytan har etablerats och före de sista torknings- och valsningsstegen.
Att få rätt sekvens är ofta mer värdefullt än att få någon enskild maskin perfekt. En lina vars borstnings-, mocka- och mjukningssteg är korrekt ordnade kommer att ge en bättre hand från genomsnittliga inställningar än en lina med utmärkt utrustning arrangerad i fel ordning.
Om det finns en slutsats att dra av allt detta så är det att borstning belönar disciplin mycket mer än det belönar kraft. Maskinen har ett litet antal verkliga kontroller, ingrepp, förhållande, spänning, riktning, utdragning, och var och en av dem har ett smalt band där resultatet är bra och ett brett band där resultatet bara är annorlunda. Operatörer som förstår vad varje kontroll faktiskt gör med fibern ägnar sin tid åt att mäta, ta prover och skriva ner siffror. Operatörer som behandlar maskinen som en enda intensitetsratt ägnar sin tid åt att bekämpa defekter som återkommer ett skift senare.
Den praktiska sekvensen är alltid densamma. Matcha borsten och huvudet mot tyget. Upprätta en ren kontaktreferens. Kör lätt, mät resultatet över hela bredden och justera en variabel i taget. Se viktminskning och skugga som objektiva indikatorer snarare än att lita på enbart handen. Fortsätt att utsugningen fungerar till ett uppmätt tryckfall. Underhåll och mät upp borsten istället för att byta ut den på en kalender. Skriv sedan ner det slutliga receptet och förvara en godkänd provbit vid maskinen så att standarden överlever bortom den som ställt in den.
Borstning är en mogen teknik och ett av de billigaste sätten att ändra hur ett tyg läser för en kund, oavsett om det innebär en renare yta, en fylligare tupplur eller en mjukare hand. Utrustningen, oavsett om det är en rengöringsenhet med ett huvud eller en planetborstlinje med flera huvuden, kommer att göra exakt vad den är inställd för att göra. Värdet skapas eller går förlorat i inställningen, och den delen är helt i händerna på de personer som driver linjen.