En efterbehandlare i Bangladesh körde ett parti med 30 rullar av 260 g/m2 bomullsfleece på en nyinstallerad borstlinje. De första fem rullarna klarade inspektionen. På rulle tolv hade pålhöjden på ytan sjunkit med ungefär en tredjedel och köpare avvisade resten av tomten. Ingenting hade gått sönder. Trådrullarna var inte utslitna. Det som hade förändrats var fukthalten i tyget som kom i maskinen, och med det hur trådtänderna kom i kontakt med ytfibrerna.
Det scenariot är vanligt, och det förklarar varför det beslut som är viktigt kring en tygborstmaskin inte är ramstorlek eller motorklassificering utan kontroll. Slutsatsen först: en borstmaskin ger en repeterbar upphöjd yta endast när valsspecifikation, hastighetsförhållande mellan rulle och tyg, spänning, fukt och dammutsugning av alla stannar inom ett definierat fönster. Byt en av dessa fem och högen ändras med den. Allt annat på specifikationsbladet, inklusive färgen på styrskåpet, spelar mycket mindre roll.
Det som följer är en praktisk uppdelning av hur borstningen fungerar, vilken konfiguration som passar vilket tyg, parametrarna som avgör att rulla ett och rulle trettio ser likadana ut, och kontrollerar som är värda att köra innan en inköpsorder undertecknas.
Vad en tygborstmaskin faktiskt gör
Borstning är en mekanisk ytbehandling, torrkörd i de flesta växter och ibland med vatten eller ånga närvarande. Tyget träs runt eller mellan roterande rullar täckta med ståltrådskläder. Trådtänderna fångar ytfibrer, lyfter dem och lägger dem i tygets färdriktning. En rulle eller två, en uppsättning styr- och spännrullar, ett drivsystem och en utsugskåpa utgör det mesta av maskinen.
Ett förtydligande förhindrar mycket förvirring nedströms: borstning är inte detsamma som att stämma, och de två säljs ofta som om de vore utbytbara.
- Borstning höjer fibrer. Wiren lyfter och orienterar fibrer som redan är lösa eller delvis förankrade. Fiberborttagningen är låg, ofta en bråkdel av en procent av tygets vikt.
- Sueding skaver fibrer. Sliprullar gjorda av smärgel, keramik eller kolfiber skär och bryter fibrer för att skapa en kort, tät yta med persikaskinn. Fiberavlägsnande och hållfasthetsförlust är betydligt högre.
- Tupplur eller höjning är en relaterad lyftåtgärd, som allmän arbetar med olika rullkläder för att bygga en längre, fylliga hög.
Skillnaden visar sig omedelbart i kvalitetskontrollen. Om köparens standard är "mjuk med synlig lugg", kommer enbart borstning ofta att tillfredsställa det. Om standarden är "kort, tät, matt, persika-skinn", behöver linjen ett mockasteg, med borstning som förberedelse innan den eller som ett rengöringssteg efteråt. För växter som behöver den djupare yteffekten är en kombinerad mockaplattform den mer direkta vägen, och det är värt att jämföra rullkonfigurationer mot målhandskänslan snarare än att anta att täcka båda jobben.
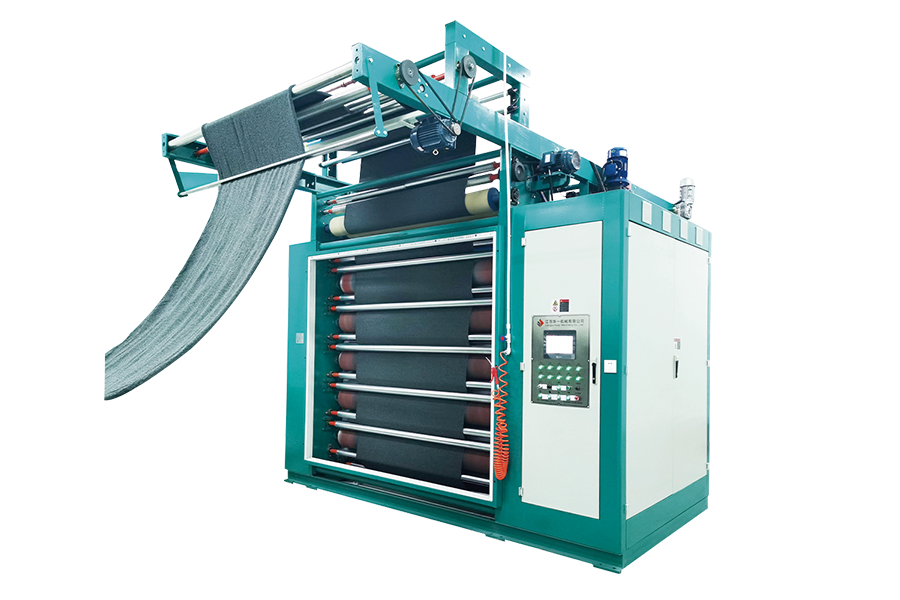 Vertikal kombinerad mockamaskin MM-modell För djupare mocka eller peaching stöder denna kompakta maskin flexibla slipmedelskombinationer och höghastighets enkel- eller dubbelsidig bearbetning. Visa produkt →
Att borsta gör också arbete som inte har med handkänsla att göra. Det tar bort lösa fibrer, ytföroreningar och piller; det förbättrar absorptionsförmågan på bomulls- och cellulosatyger; och det ger beläggning, laminering och trycksubstrat en konsekvent tand så att nästa process binder jämnt istället för att misslyckas i fläckar.
De huvudsakliga borstningskonfigurationerna och vad de passar
De flesta borstningsspecifikationer på marknaden reduceras till en handfull arrangemang. Namnet kan vara inkonsekvent mellan leverantörer, så det hjälper att klassificera maskiner efter rullverkan snarare än efter broschyrspråk.
| Konfiguration | Rullåtgärd | Ytresultat | Typisk användning | Huvudrisken |
|---|---|---|---|---|
| Enkelsidig | Trådrullar kommer endast i kontakt med en sida | Högen höjd på ena sidan, baksidan förblir jämn | Stickade stickningar med fleece, borstad lakan på en sida | Överlång lugg och ludd på den obehandlade sidan under hantering |
| Dubbelsidig | Rullar på båda sidorna, allmänna med oberoende inställningar | Upphöjd yta på båda sidor | Filtar, kraftig fleece, dubbelsidig borstad stickning | Fiberförlust och minskad draghållfasthet båda ytorna är överborstade |
| Korsborstning | Rullriktningen växlar i förhållande till tygets rörelse | Kortare, tätare, mindre riktad lugg | Tyger som inte får visa en riktad skugglinje | Strimmor när rullhastigheterna inte är anpassade till varandra |
| Cirkulär eller roterande | Flera rullar arrangerade runt en trumma | Hög enhetlighet vid höga linjehastigheter | Kontinuerliga stickade och vävda produktionslinjer | Högre dammgenerering, kräver starkare utsug |
| Våt borstning | Appliceras med vatten eller ånga närvarande | Mjukare, fylligare handtag med mindre statisk elektricitet | Ullblandningar och några tekniska tyger | Tilllagd torkbelastning och vattenhantering nedströms |
| Torrborstning | Standard omgivande skick | Ren, väldefinierad lugg, enkel utdragning | De flesta bomulls-, polyester- och blandade tyger | Statisk uppbyggnad och luftburet damm på syntetiska tyger |
Valet mellan dem är ett produktionsbeslut snarare än en preferens. En anläggning som kör 40 000 meter per dag med polyesterstickning kan inte använda samma rulllayout som en anläggning som kör 3 000 meter ullblandning, även om båda beskrivs som "borstmaskiner".
Där volymen är hög och konsistens över partiet är den avgörande faktorn, är en dedikerad höghastighetsplattformshastighet mer ekonomisk än att sträcka en lina för allmänt bruk, eftersom maskinen kan hålla rulla och spänning i ett smalare band utan att tappa liner.
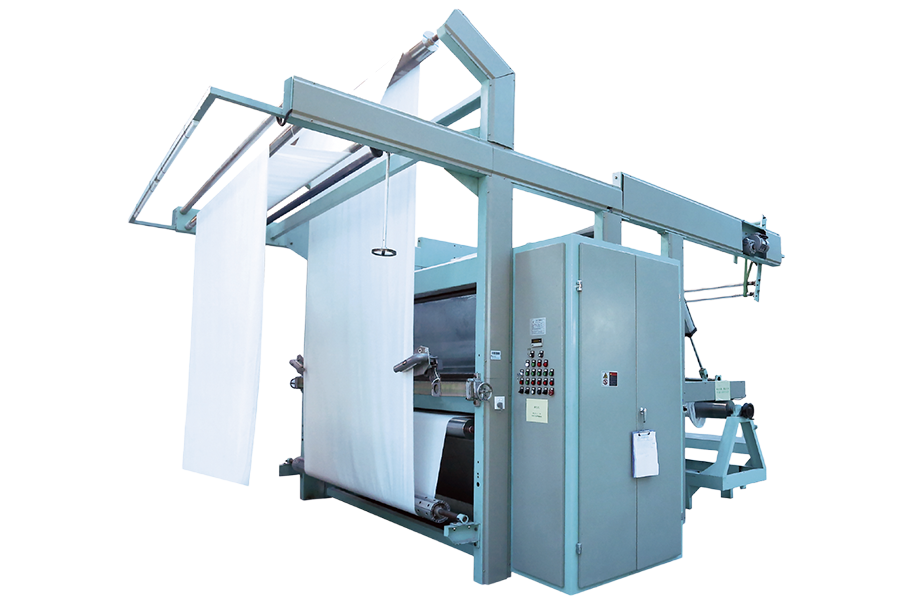 Höghastighetsborstmaskin VX7 En kol-keramisk borstplattform med sju rullar för högvolymslinjer där stabil hastighet, spänning och repeterbar ytbehandling driver konsistensen mellan partierna. Visa produkt →
Ställa i parametrarna som bestämmer resultatet
Fem variabler avgör om det första kastet och det sista kastet av en lott matchar. De är värderade att behandla som ett enda system, eftersom justering av ett nästan alltid kräver justering av ett annat.
Rullhastighetsförhållande och påldensitet
Rullytans hastighet i förhållande till tyghastigheten är den mest kraftfulla enstaka inställningen på maskinen. Typiska produktionsintervall löper från cirka 1,5:1 till 4:1. Under ungefär 1,5:1 rengör och riktar tråden huvudsakligen fiberr; mellan 2:1 och 3:1 blir högen synlig och jämn; över cirka 3,5:1 börjar tråden dra ut fiberr ur garnstrukturen i stället för att lägga ner den, och viktminskningen av tyget och risken för pillering ökar snabbt. Att gå snabbare är inte automatiskt bättre, och en anläggning som behandlar rullhastigheten som en produktivitetsratt snarare än en kvalitetsurtavla kommer att se misslyckanden i styrketest inom några månader.
Spänning, tygbana och sömpassage
Spänningen håller tyget plant mot rullarna. För lite och tyget lyfter av tråden i vågor, vilket ger fläckvis lugg och kantfladder. För mycket och du får spänningsmärken, breddförlust och böjda kanter som dyker upp först efter tvätt. Den praktiska lösningen på alla seriösa linor är automatisk spänningskontroll med en sömdetektor som sänker linjehastigheten och rullingreppet under några sekunder när varje söm passerar. Utan den lämnar varje söm ett märke, och ett parti med 30 rullar kan bära 60 av dem.
Fukt, temperatur och statistik
Bomull som kommer in i maskinen med 4 % fuktar borstar annorlunda än samma tyg med 8 %, även vid identiska rullinställningar. Torra fibrer är spröda, så tråden bryter den istället för att lyfta den, och lugghöjden sjunker allteftersom mycket fortskrider. Förkonditionering eller lätt ångapplicering före borstning löser allmänna detta billigare än någon mekanisk förändring. På polyester och andra syntetmaterial uppstår det motsatta problemet: statisk laddning byggs upp, fiber flyger och ytan blir ojämn. Fuktkontroll och effektiv utsugning löser det mesta.
Borstning efter tygtyp
Maskininställningar som fungerar på ett underlag kan skada ett annat, så det lönar sig att tänka på att tygfamiljer snarare än i universella parametrar.
Stickat, fleece och frotté
Stickade strukturer sträcker sig, så spänningskontroll är viktigare än på vävda. Loopgarn på fleece och frotté bär också mer lösa fibrer än plattvävda, vilket innebär att luggen bygger snabbt och att överborst är lätt. Låga till måttliga rullförhållanden med fler pass slår i allmänhet ett aggressivt pass. Finmåttig singeltröja behöver lätt ingrepp, eftersom tråden kan fånga en ögla och dra ett hål som syns först efter första tvätten.
För stickade applikationer där rullgeometri och tygstöd fungerar tillsammans snarare än varandra, eftersom en maskin måste byggas speciellt kring stickbeteende och hel del trial and error från installationsprocessen.
planetborstmaskin för stickatMed den konfigurationen griper rullarna i öglestrukturen utan att sträcka den, så att luggen bildas jämnt över bredden istället för att koncentrera sig vid kanterna.
Vävd bomull, twill och denim
Vävningar tolererar högre spänning och högre rullförhållanden, vilket är anledningen till att denimborstning kan köras mer aggressivt för att ge en sliten, mjuk yta. Gränsen är varpgarnets styrka: borstning förbi punkten för synlig lugg tar bort massa från garnytan och visar sig som minskad nötningsbeständighet vid testning. Twill och gabardin gynnas av korsborstning, eftersom en rent riktad lugg ger en nyanslinje som blir tydlig på ett färdigt plagg.
Polyester och syntetiska blandningar
Syntetmaterial behöver lägre statisk och högre extraktion. Eftersom fiberrna är släta och starka motstår de att lyftas, så operatörer frestas att höja rullhastigheten. Det tillvägagångssättet ger ludd snarare än lugg och ökar risken för pilling på det färdiga tyget. Lägre hastigheter, fler pass och kontrollerad luftfuktighet ger ett bättre resultat än brute force.
Belagda, laminerade och tekniska underlag
Här är borstning ett förberedelsesteg. En lätt, enhetlig borste ger ytan en konsekvent nyckel för lim eller beläggning, och specifikationen bör skrivas som ett krav på ytenergi eller skalhållfasthet snarare än som en handkänsla. Konsistens över bredden är viktigare än pålhöjden, eftersom en oborstad remsa blir en delamineringspunkt.
Där borstningen sitter i mållinjen
Sekvensen avgör hur mycket av borstningseffekten som överlever till den färdiga rullen. Den vanliga ordningen är färgning och torkning, sedan borstning, sedan mjukning och eventuell slutlig komprimering eller kalandrering. Att borsta före torkning låter effektivt, men våta fiberr bättre sig oförutsägbart under tråden och högen kollapsar i torktumlaren.
Att borsta omedelbart före ett mekaniskt mjuknings- eller kalandreringsskede är också ett misstag i de flesta fall, eftersom kalandern plattar till högen som just höjts. Där målet är ett mjukt, högt handtag snarare än en synlig lugg, bevarar ett luftbaserat mjukningssteg efter borstning den upphöjda ytan samtidigt som det lägger till drapering, och denna kombination är anledningen till att många mållinjer nu kopplar ihop en borstenhet med en mjukningsenhet med öppen bredd istället för att förlita sig på enbart kemi.
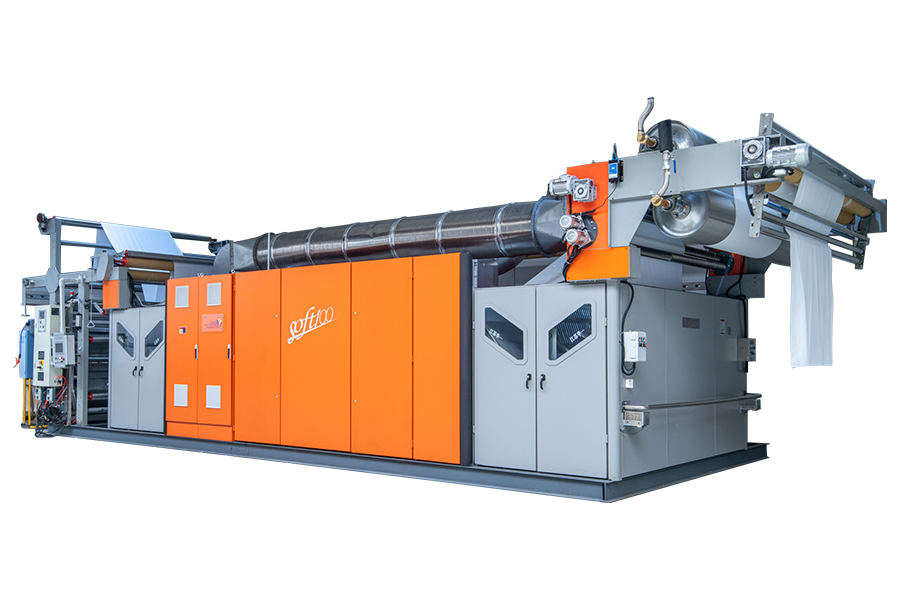 Öppen bredd luftmjukningsmaskin SOFT100 Kombinera med borstar för att bevara den upphöjda luggen samtidigt som du lägger till drapering, med luftflödesmjukning utan kemiska mjukgörare på stickat, vävt och handdukar. Visa produkt →
Den praktiska planeringspunkten är enkel: bestäm vad kunden ska bedöma på lagret, om det är lugghöjd, handkänsla, skugga eller dimensionsstabilitet, och beställ sedan efterbehandlingsstegen bakåt från den standarden.
Kvalitetsproblem och deras vanliga orsaker
De flesta borstdefekter går tillbaka till en av sexorsaker, och den snabbaste vägen till en åtgärd är att kontrollera processförhållandena innan du vidrör maskinen.
| Symptom | Trolig orsak | Första kontrollen |
|---|---|---|
| Högen bleknar från början till slutet av mycket | Tyget tappar fukt eller rulltråden mattas | Inkommande fukthalt, sedan rulltimmar |
| Pilling uppträder efter tvätt | Rullhastigheten är för hög, fiberrna skärs av istället för att lyftas | Rull-till-tyg hastighetsförhållande |
| Riktad nyanslinje | Rent riktad borstning på ett nyanskänsligt tyg | Rullriktning och korsborstetillgänglighet |
| Strimmor på längden | Ojämnt rulltryck, skadad tråd eller en böjd rulle | Rullkoncentricitet och trådkondition |
| Hål eller revor koncentrerade vid sömmarna | Ingen sömdetektering eller ingen hastighetsminskning vid sömmar | Inställningar för sömdetektering och ingreppsdjup |
| För mycket ludd och luftburet damm | Otillräckligt utsug, låg luftfuktighet, statisk elektricitet | Frånluftsflöde och huvens skick |
Damm, statisk elektricitet och utsug
Borstning genererar damm per definition: varje meter tyg släpper ut lösa fibrer och en maskin som körs i hastighet släpper ut dem kontinuerligt. På bomull är detta ett hushålls- och luftkvalitetsproblem. På polyester och blandningar blir det en brand- och explosionsrisk, eftersom fint syntetiskt damm suspenderat i en inneslutning lätt antänds och statisk elektricitet utgör antändningskällan.
Designsvaret är ett dedikerat utsugssystem som är dimensionerat för maskinen snarare än en kanal för delat hus, med nära rullkontaktpunkter, ledande kanalsystem och regelbundna rengöringsscheman. Luftflöde som är för svagt låter då lägga sig inuti maskinen och när så småningom tygytan som förorening. Luftflödet som är för starkt drar tyget från rullarna och destabiliserare spänningen, varför utdraget bör ställas in med linan löpande och övervakas efter varje förändring av rullhastigheten.
För linjer där damm är en känd begränsning snarare än en eftertanke, håller en specialbyggd uppsamlingsuppsättning luftflödet stabilt under långa körningar och minskar städningsstilleståndet som annars tär på produktionstimmar.
automatisk dammsugning för mocka och borstning av linorVad du ska kontrollera innan du köper
Industriella textilmaskiner är en tillgång på femton år, och det mesta av ångern i denna kategori kommer från specifikationer som aldrig diskuteras snarare än från priset. Följande kontrollerar fångar de flesta kostsamma misstagen.
Rullspecifikation och repeterbarhet
Fråga efter trådtyp, tråddensitet, valsdiameter, hårdhet och rekommenderat bytesintervall i drifttimmar. Fråga sedan vad stapelvariationen är över bredden på en helsatsrulle, inte på ett enmetersprov. Breddvariation under 5 % är ett rimligt riktmärke för en välsatt linje; om leverantören inte kan svara på frågan är det informativt.
Spännings- och drivarkitektur
Kontrollera om spänningen styrs automatiskt över hastighetsområdet och hur maskinen blir bättre när en söm passerar. På en anläggning som kör tjugo sömmar per skift avgör denna enda funktion om linjen är lönsam eller ständigt omarbetad.
Provförhållanden som matchar din växt
En demonstrationskörning på rent, konditionerat, perfekt platt tyg bevisar väldigt lite. Skicka ditt eget svåra underlag: den tyngsta vikten, den tätaste stickningen, den nyanskänsliga kyperten. Insistera på att försöket körs med din mållinjehastighet och att proverna tvättas och torkas före utvärdering. Pilling och luggkollaps uppträder allmänt efter den första tvätten, inte före.
Ordna köpet korrekt
- Definiera den färdiga tygstandarden i mätbara termer: lugghöjd, handkänsla, skalhållfasthet eller nyans.
- Kartlägg efterbehandlingssekvensen bakåt, så att borstningen placeras där dess effekt överlever.
- Ställ i maskinens kontrollfönster, inklusive spänning, rullförhållande, fukt och utsugningsluftflöde.
- Verifiera tillgängligheten av reservdelar för trådrullar, lager och drivkomponenter.
- Bekräfta servicetäckning och svarstid i din region innan du skriver under.
Planera för expansion
De flesta växter lägger till processer inom några år, oavsett om det är mjukning, torkning eller en annan borststeg. Att välja en leverantör med ett bredare sortiment av efterbehandlingsutrustning kostar ingenting vid inköpstillfället och sparar genomföra integrationsarbete senare.
Inget av detta gör borstningen komplicerad. Det är en mekanisk process med ett litet antal variabler, och de anläggningar som kör den väl är helt enkelt de som behandlar dessa variabler som specifikationer istället för operatörspreferenser. Maskinen som producerar en enhetlig hög på provbiten är inte samma maskin som producerar en enhetlig hög på rulle trettio av ett regnigt måndagsskift, och skillnaden ligger helt och hållet i kontrollfönstret. Bekräfta valsspecifikation, hastighetsförhållande, spänningsbeteende, fukthantering och utsugningsprestanda med ditt eget tyg, under dina egna förhållanden, och resten av beslutet blir enkelt.