En efterbehandlingsanläggning körde 38 000 meter svart bomullstwill på en enda vecka och skickade den utan att klaga. Två veckor senare skickade klädesfabriken tillbaka fotografier: fina vita fläckar utspridda över tygets framsida, synliga endast under krattande ljus, tyngst nära kantkanten. Färgningen var korrekt. Stentern var korrekt. Orsaken satt på ett borsthuvud som tappat nästan fyra millimeters borstlängd och en utsugskanal som hade strypts för att spara några kilowatt.
Det är det ärliga fallet för en rengöringsborstmaskin. Det är sällan den dyraste tillgången i mål och nästan aldrig den som får uppmärksamhet förrän något nedströms misslyckas. Ändå blir det damm som det inte tar bort en beläggningsvidhäftningsdefekt, en tryckfläck, en laminatblister eller en kundretur.
Den korta versionen: en rengöringsborstmaskin tar bort lösa fibrer, damm, flugor och ytskräp från ett rörligt underlag samtidigt som fiberytan riktas in eller lyfts. Den förtjänar sin plats genom att sänka nedströmsreduktionsfrekvensen, förbättra beläggning, tryckning och lamineringsvidhäftning, och att hålla handen känns konsekvent från första metern till den sista. Vad den inte kan göra är att rädda tyg som redan har blivit överslipat, och det kan inte kompensera för utebliven utsugningskapacitet.
En terminologinotering innan du går vidare. I textil- och läderbehandling avses med "rengöringsborstmaskin" en industrienhet med en eller flera roterande borstvalsar som arbetar på en kontinuerlig bana eller på styckegods. Om du kom hit och letade efter en golvskurmaskin som går bakom en lagergång, är det en annan utrustningsklass med ett annat specifikationsspråk, även om borsttryck, rotationshastighet och återhämtning av det lossnade materialet spelar roll i båda.
Vad en rengöringsborstmaskin faktiskt gör
Tre saker händer samtidigt när borstspetsar kommer i kontakt med en tygyta, och förståelsen av splittringen förklarar de flesta valbeslut.
- Mekanisk agitation. Borstspetsar penetrerar ytstrukturen, fångar fiberändar och fragment och bryter de svaga bindningarna som håller damm till garnet. Detta är en fysisk åtgärd, inte en kemisk, och dess intensitet styrs av borstens styvhet, ingreppsdjup, rullhastighet och antalet passager.
- Transport. Lossat material måste lämna maskinen. Borst kastar skräp i en luftström; utsugshuven fångar det. Utan tillräcklig lufthastighet vid borstlinjen omfördelar maskinen helt enkelt damm från en del av banan till en annan, varför ett borsthuvud och dess utsugssystem måste specificeras tillsammans.
- Orientering. Borstning lägger ytfibrer i en riktning, höjer en tupplur eller plattar ut en ludd. Rotationsriktningen i förhållande till tygets rörelse, och sekvensen av huvuden som löper med eller mot banan, avgör vilken effekt du får. Ett sista huvud som löper med flödet ger en jämnare, mer riktad yta; ett huvud som springer mot den ger en fylligare, mer öppen hand.
Det är värt att separera detta från närliggande processer, eftersom anläggningar ofta köper fel maskin för defekten de försöker lösa.
| Process | Vad den tar bort eller ändrar | Materiell förlust | Typisk position i linje |
|---|---|---|---|
| Borstning | Lösa fibrer, damm, fluga, ytskräp; fiberorientering | Försumbar till mycket låg | Efter stämning, före beläggning eller uppmjukning |
| Stämning | Slipande skärning av fiberändar för att skapa en hand med persikaskinn | Mätbar, 1 till 5 viktprocent typiskt | Efter färgning och torkning |
| Klippning | Långa utskjutande fibrer kapade till en plan lugghöjd | Låg men synlig som klippavfall | Sen i avslutningen |
| Endast extraktion | Luftburet damm ovanför ytan | Inga | Var som helst, som stödutrustning |
Där borsthuvudet sitter i efterbehandlingssekvensen
Positionen bestämmer funktionen. Samma maskin placerad på två olika ställen i en linje löser två olika problem, och att flytta den senare är inte en trivial förändring eftersom kanaler, drivningar och spänningszoner måste omarbetas.
- Omedelbart efter stämning eller smärgelbehandling. Detta är den vanligaste placeringen. Den nötande verkan av mocka producerar en stor volym kortfiberskräp som sitter löst på ytan. Borstning precis bakom mockahuvudena, följt av utdragning, förhindrar att skräp transporteras in i stentern, där det avsätts på rullar, byggs upp på styrytor och så småningom överförs tillbaka till tyget som märken.
- Innan beläggning, tryckning, laminering eller limning. Vidhäftningsfel går oftare tillbaka till ytkontamination än till limkemi. Ett borstpass kombinerat med höghastighetsextraktion ger beläggningen en mekaniskt ren yta utan att ändra tygets kemi.
- Före och efter uppmjukning. Borstning före uppmjukning öppnar ytan så att mekanisk eller luftmjukgöring verkar på enskilda fibrer snarare än på ett komprimerat ark. Borstning efter uppmjukning lyfter upp alla fibrer som packats av mjukningsprocessen och håller handen mer enhetlig över hela bredden.
- Sista inspektionsstadiet. En lågtrycksborstning och utsugning passerar direkt före inspektionsbordet minskar mängden luftburet ludd i inspektionsrummet och sänker antalet falska defektanrop orsakade av ytdamm.
- In-line före lindning eller packning. Speciellt för mörka nyanser och för tekniska textilier där en synlig fläck är en funktionsdefekt, inte bara en kosmetisk.
Sekvensbeslut har också en kostnadsdimension. Att lägga till ett borsthuvud ökar linjelängden, golvytan, ansluten last, tryckluftsbehov och dammuppsamlingsvolymen. I en befintlig linje innebär det ofta att huvudet måste passa in i ett gap som aldrig designats för det, vilket är anledningen till att ingreppsdjupet och huvens spel blir bindande begränsningar snarare än borsthastighet.
Maskinens anatomi: rullar, borst, drivning och sug
Specifikationen som betyder mest är inte motorns klassificering. Det är borsten. Allt annat i maskinen finns till för att presentera borsten för tyget på ett kontrollerat djup och för att ta bort det lossnade materialet.
Borstrullarrangemang
Cylindriska rullar med full bredd är arbetshästens konfiguration: en axel som spänner över arbetsbredden, borstsegment monterade längs den. De är enkla, lätta att borsta om och väl lämpade för vävda tyger där ytan är formstabil. Deras begränsning är breddrelaterad avböjning; på mycket breda maskiner, eller vid höga ingreppstryck, kan välten böjas i mitten och rengöra mindre effektivt på mitten av bredden än vid kantkanterna.
Planetarrangemang monterar en uppsättning mindre borsthuvuden på en roterande bärare så att kontaktpunkterna rör sig över tyget i överlappande banor. De kostar mer, kräver mer underhåll och förbrukar mer ström per meter. I utbyte ger de en mer enhetlig behandling över bredden och är skonsammare mot strukturer som lätt deformeras, varför de är vanliga på stickade tyger och på ömtåliga tekniska underlag.
Borstmaterialval
Borstval sätter avvägningen mellan rengöringskraft och fiberskador.
- Nylon 6 och nylon 6.6 filament. Standard för allmän textilrengöring. Beständig mot nötning, tolerant mot fukt, tillgänglig i ett brett spektrum av diametrar. Finare diametrar (cirka 0,10 till 0,20 mm) rengör försiktigt och passar finstickad stickning; grövre diametrar (0,30 mm och över) fungerar på tunga vävda tyger och på ytor som bär tät förorening.
- PBT- och polyesterfilamentblandningar. Mjukare återhämtningsbeteende, användbart när tygytan är lätt att markera och du behöver en lätt beröring snarare än aggressiv omrörning.
- Blandningar av djurhår. Traditionell i ull och i vissa läderapplikationer där statisk elektricitet och fiberskador båda måste minimeras. Högre kostnad, kortare livslängd i våta förhållanden.
- Slipande filament. Nylon laddad med kiselkarbid eller aluminiumoxid. Detta är tekniskt sett ett borstverktyg som också skär, och det bör endast väljas när ytmålet kräver lätt nötning vid sidan av rengöring. I fel applicering tar den bort material och ändrar nyans.
- Keramik- och kolfiberrullar. Används där processen kräver en definierad yteffekt snarare än ren rengöring, och där välten ska hålla sin geometri under lång livslängd.
Körning, hastighet och riktning
Rullens ythastighet, inte motorns varvtal, är siffran att arbeta med. På en vals med en given diameter omvandlas rotationshastigheten till ythastighet vid kontaktlinjen, och det är vad fibern faktiskt upplever. Typiska industriella borsthuvuden går i intervallet några hundra till ungefär 1 500 varv per minut, översatt till ythastigheter som kan vara två till sex gånger tygets linjehastighet. Att köra en borste mycket snabbare än linjehastigheten ökar rengöringsintensiteten men ökar också värme, statisk elektricitet och fiberbrott.
Riktning är en specifikation, inte en preferens. Ett huvud som löper i samma riktning som tyget är skonsammare och ger en riktad läggning. Ett huvud som motverkar tyget är mer aggressivt och lyfter mer fiber. Tre-huvudkonfigurationer växlar ofta riktningar, slutar med ett med-flödet huvud för att lägga ner ytan innan tyget lämnar maskinen.
Spänning och vägledning
Borstning ger drag. På ett stickat tyg som löper med låg spänning kan ett borsthuvud dra banan smalare, förvränga banans struktur och skapa en breddvariation som visar sig som ett nyansband. Effektiv borstning på stickat beror därför på in- och utgångsspänningskontroll lika mycket som på själva borsten. På vävda vävar är risken annorlunda: överdrivet motstånd gör att tyget glider mot styrrullar och genererar inslagsförvrängning.
| Undermontering | Kontroller | Typiska alternativ eller intervall | Karakteristiskt misslyckande |
|---|---|---|---|
| Typ av borstrulle | Täckning enhetlighet och mildhet | Full bredd cylindrisk; planetarisk; segmenterade | Underrengöring i mitten på breda cylindriska rullar |
| Borstmaterial och diameter | Rengöringsintensitet kontra fiberskada | Nylon 0,10 till 0,30 mm; PBT; hårblandning; slipande filament | Överdriven materialborttagning och nyansbyte |
| Rullhastighet | Kontaktfrekvens och agitationsenergi | Ställs in av ythastighet, vanligtvis 2 till 6 gånger linjehastighet | Värme, statisk, fiberbrott vid hög hastighet |
| Engagemangsdjup | Penetrering i ytstrukturen | Bråkdel av en millimeter, inställd på prov | Tupplursförvrängning och breddförlust när den är för djup |
| Rotationsriktning | Ytläggning och aggressivitet | Med flöde; mot flöde; alternerande | Riktningsränder och synliga tupplurar |
| Utsugshuv | Fångst av lossnat skräp | Slits- eller kammardesign, anpassad till luftvolymen | Omfördelning av skräp istället för borttagning |
Torrborstning kontra våtborstning
Den torra processen är standarden. Banan löper genom huvudena vid naturlig eller kvarvarande fukt, utsugning hanterar dammet och de enda förbrukningsvarorna är borst och elektricitet. Ungefär 80 procent av de textilborsthuvuden som specificeras runt om i världen är torra enheter, och av goda skäl: inget avloppsvatten, ingen korrosionsplanering, ingen extra torkbelastning.
Våtborstning kommer in i bilden i specifika fall. På denim och på vissa tunga bomullskonstruktioner löser borstning med en liten mängd vatten eller processlut inbäddat damm och ger en fylligare hand i ett pass istället för två. På syntetiskt läder och mikrofibersubstrat används våtborstning för att öppna ytan innan polering eller polering, och vattnet dämpar även luftburet damm vid uppkomsten. De tekniska konsekvenserna är dock verkliga: rostfria eller belagda fuktade delar, dränerings- och stänkinneslutning, en skrapa eller vakuumåtervinningssteg och en avloppsvattenström som måste behandlas.
För växter som väger beslutet är det praktiska testet om föroreningen är på ytan eller inbäddad i den. Ytdamm och lösa fibrer är ett torrborstningsproblem. Inbäddat damm som överlever en utsugningspassage indikerar vanligtvis att antingen måste ytstrukturen öppnas mekaniskt först, eller att föroreningen kommer från en tidigare våtprocess och bör angripas där istället.
Processparametrar och deras toleransfönster
De flesta borstproblem som rapporterats som maskinfel är faktiskt inställningsproblem. Fönstren nedan är startpunkter för en testversion, inte universella inställningar. Substratvikt, mål och utsugningskapacitet ändrar dem, ibland avsevärt.
| Parameter | Startintervall | Symptom när det är för lågt | Symptom när det är för högt |
|---|---|---|---|
| Rullytans hastighet | 2 till 6 gånger tygets linjehastighet | Ofullständig dammborttagning, synliga rester | Fiberbrott, värmemärken, statisk elektricitet |
| Engagemangsdjup | 0,1 till 0,5 mm, inställd på prov | Ytdamm orört, fläckvis rengöring | Tupplursförvrängning, breddförlust, GSM-fall |
| Tyg linje hastighet | 20 till 80 m/min beroende på underlag | Otillräcklig kontakttid per meter | Mindre uppehåll, ojämn rengöring vid hastighetsändringar |
| Webbspänning | Lägsta spänning som håller banan platt | Webfladder, ojämn borstkontakt | Breddavsmalnande på stickningar, inslagsförvrängning |
| Frånluftshastighet vid huvens spår | Tillräckligt för att fånga upp de böter som faktiskt genereras; verifiera genom röktest | Damm cirkulerar inuti höljet | Fiber som dras från strukturen, energiavfall |
| Borst utsprång | Byt ut innan synligt slitage överstiger cirka 20 procent | Rengöringseffekten avtar gradvis, sedan uppträder avslag | Ej tillämpligt; för långa borst är nyborsteskick |
| Fuktåtervinning av nätet | Konsekvent över hela partiet | Böterna klänger, statisk ökning | Fibersvällning, mattning, extraktionsbelastning |
Den enskilt mest värdefulla vanan här är ett register över ingreppsdjup mot borstens utskjutande. När borsten slits ändras kontaktgeometrin trots att maskininställningen inte har flyttats, så växter som justerar djupet för att kompensera får ett stabilt resultat och växter som lämnar det ifred får en långsam drift i kvaliteten som ingen märker förrän en kund gör det.
Matcha maskinen till underlaget
Det finns ingen universell borstningskonfiguration. Skillnaderna mellan substrat är tillräckligt stora för att samma huvud kommer att fungera bra på ett och dåligt på ett annat.
Stickade tyger
Stickat är det svåraste fallet för borstning eftersom de deformeras under belastning. Banförvrängning, breddvariation och curling är alla möjliga resultat av för mycket engagemang eller för mycket motstånd. Planethuvuden med mindre kontaktpunkter är vanligtvis det bättre svaret än en enda rulle med full bredd, och spänningskontroll uppströms och nedströms förtjänar lika mycket uppmärksamhet som själva borsten. Många växter parar ett planetariskt mockapass med ett dedikerat borstpass på stickat, så att fiberskräpet som skapas av sliphuvudena tas bort innan banan når nästa process. En planetarisk plattform för mocka av kol och keramiska fibrer konfigurerad för stickning, som X-modellen, är ett exempel på utrustning som är designad för denna sekvens.
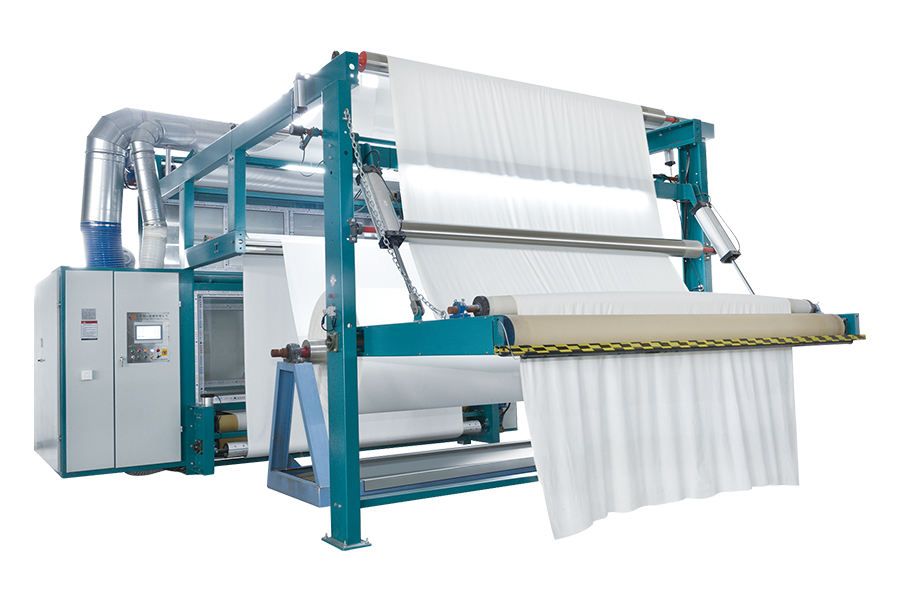 X-Model Planetary Carbon/Ceramic Fiber Sueding Machine för stickning För stickningar där deformation är ett problem erbjuder denna planetariska mockamaskin lågspänningsbearbetning med kol- eller keramiska fiberrullar och dammuppsamling. Visa produkt →
Där en anläggning kör en rad stickade konstruktioner, betalar ett dedikerat borsthuvud för stickat med oberoende tryckkontroll tillbaka snabbare än ett generellt huvudkörning vid reducerade inställningar, eftersom den allmänna enheten nästan alltid hamnar under sitt kapacitetsområde.
Vävda tyger och denim
Vävnader tål mer engagemang och högre borsthastigheter. På denim kombineras borstning ofta med mockapasset i en horisontell konfiguration, eftersom tyget är tungt, formstabilt och kan bära den mekaniska belastningen. Målet på denim är vanligtvis ett kontrollerat ytutseende snarare än maximal renhet, så riktningssekvensen över huvudena är viktigare än råhastigheten.
Bomull och tunga bomullskonstruktioner
Täta bomullsytor håller damm djupt mot garnet. Borstning måste öppna ytan något innan extraktion kan göra sitt jobb, vilket innebär att viss penetration krävs och borststyvheten inte kan vara för låg. Tunga konstruktioner som molskinn behöver högre ingrepp och ofta ett förmjukningssteg så att fibrerna inte låses på plats när borsten kommer.
Polyester och syntetiska blandningar
Statisk elektricitet är det dominerande problemet. Polyester genererar och håller kvar laddning under borstning, vilket gör att fina partiklar fäster vid tyget och på maskinytor. Praktiska motåtgärder inkluderar fuktkonditionering innan huvudet, ledande eller antistatiska borstblandningar, jordade rullar och en huvdesign som håller luftvägen kort. Torr- och våtborstningsvarianter finns för polyester specifikt, och våtborstning är värd att överväga där pigment- eller ytrester är en del av föroreningen.
Syntetiskt läder, mikrofiber och belagda underlag
Dessa är produkter som ser ut på ytan, så borstningen bedöms visuellt och genom beröring. Rengöring här tjänar två syften: att ta bort ytdamm före beläggning eller prägling, och förbereda ytan för polering eller polering. Slipande trådborstar förekommer oftare i det här segmentet, men de måste matchas noggrant, eftersom en överaggressiv borste på en mikrofiberyta skapar en synlig tupplur som inte kan ångras.
Läder och lädervaror
På läder är borstning i allmänhet ett rengörings- och dammborttagningssteg före efterbehandling, och det kombineras vanligtvis med dammutsugning och tjockleksverifiering. Eftersom läder är ett naturligt material med varierande tjocklek är kontroll av borsttrycket viktigare än borsthastigheten, och inkonsekventa resultat spåras ofta till underlaget snarare än maskinen.
Dammutsug: den andra halvan av rengöringssystemet
En borstmaskin som avlägsnar damm men inte fångar upp det har omvandlat ett problem med ytföroreningar till ett luftburet. Dammet landar på tyget igen längre ner i linjen, täcker maskinramar och rullar och hamnar som märken på nästa parti.
Extraktionsdesign följer en kort lista med regler. Huvans spår bör sitta så nära borstens kontaktlinje som det mekaniska spelet tillåter, eftersom fångsthastigheten faller snabbt med avståndet. Kanalstorleken måste matcha huvens luftbehov, och skarpa böjar, långa horisontella sträckor och underdimensionerade grenar minskar alla fångst utan att ändra fläktens nominella prestanda på papper. Ett rök- eller talktest vid driftsättningen berättar mer om fångsteffektivitet än någon typskyltsfigur.
Det finns sekundära överväganden som växter ofta upptäcker den hårda vägen. Ludd är brännbart, så kanalsystem och uppsamlingsenheter behöver regelbundna rengöringsscheman snarare än en inspektion en gång om året. Fina fibrer som transporteras med luftströmmen kan byggas upp på fläkthjul och sätta dem ur balans. Och på enheter som hanterar syntetiska substrat måste statisk avledning designas in från början snarare än läggas till som en eftermontering. Specialbyggda automatiska dammutsugssystem för mocka- och borstlinor adresserar dessa punkter som ett system snarare än som ett tillbehör, vilket vanligtvis är billigare än att montera delarna separat och upptäcka felet vid start.
automatiska dammutsugssystem för mocka och borstning av linorHur man mäter om borstningen fungerar
Borstning utvärderas ofta med ögat, vilket gör det omöjligt att optimera och lätt att argumentera om. En kort lista med mätbara kontroller ger processen en försvarbar standard.
| Metrisk | Hur det kontrolleras | Vad det indikerar | Åtgärd om utanför målet |
|---|---|---|---|
| Ytdammrester | Tejplyft eller gravimetrisk filterprovtagning före och efter huvudet | Rengöringseffektivitet av huvudet och utsug | Minska först engagemanget och granska sedan luftfångsten |
| Handkänsla | Panelbedömning eller instrumenterad mjukhetstestning | Huruvida orienteringen är konsekvent över hela partiet | Granska riktningssekvensen och mjukgöring efter borstning |
| Viktminskning | GSM-kontroll på prover skurna före och efter linjen | Om borstning är att ta bort material snarare än skräp | Byt till mjukare borst eller minska ingreppet |
| Färgförändring | Spektrofotometer på mörka nyanser | Fiberskada visar sig som ytblekare | Lägre engagemang och hastighet; kontrollera borstmaterialet |
| Breddstabilitet | Breddmått vid in- och utgång av huvudet | Spänning och dragbeteende, speciellt på stickat | Justera in- och utgångsspänningen |
| Luftburet damm i hallen | Visuell kontroll eller partikelantal nära maskinen | Extraktionsfångningskvalitet och kapslingstätning | Täta läckor, rengör kanaler, verifiera huvens placering |
| Drag- och rivhållfasthet | Standardlaboratorietest på för- och efterprover | Huruvida mekanisk påverkan försämrar strukturen | Minska hastighet och djup; granska antalet passeringar |
Den mest användbara disciplinen är att mäta den första och sista metern av varje parti. Att borsta som startar rent och slutar dammigt innebär vanligtvis borstslitage, kanalbelastning eller spänningsavdrift, och att fånga upp det inom en hel del är avsevärt billigare än att fånga det efter transport.
Vad du ska specificera i en offertförfrågan
Borstmaskinsförfrågningar som går ut som arbetsbredd och pris brukar återkomma med erbjudanden som är svåra att jämföra. Följande punkter gör offerterna jämförbara och minskar risken för en maskin som tekniskt uppfyller breddkravet men inte uppfyller processkravet.
- Underlagslista med vikter, konstruktioner och den specifika defekt borstpasset är avsett att ta bort.
- Erforderlig renhetsnivå, uttryckt som ett mått snarare än en beskrivning, med testmetoden nämnt.
- Hastighetsområde för tyglinjen och den hastighet med vilken acceptansförsöket kommer att köras.
- Antal borsthuvuden, deras placering och önskad riktningssekvens.
- Borstmaterial, diameter och utsprång vid leverans, plus förväntad livslängd i drifttimmar.
- Borstrullens konstruktion och förväntad återborstningskostnad och vändning.
- Erforderlig frånluftsmängd vid fläkten och vem som levererar kanal, fläkt och filter.
- Ansluten last, tryckluftsförbrukning och eventuell vattenförsörjning för våta varianter.
- Ansvar för spänningskontroll: tillhandahåller leverantören in- och utgångsspänningszonerna, eller gör ledningsbyggaren?
- Inkopplingsjusteringsmekanism och om den kan ställas in medan linjen körs.
- Åtkomstkrav för borstinspektion, borttagning av rullar och rengöring av kanaler.
- Styrgränssnitt, receptlagring och om befintliga radrecept behöver migreras.
- Acceptanskriterier, kvantitet provtyg och vem som bär kostnaden för ett misslyckat test.
- Reservdelslista med ledtider för borstar, lager och drivkomponenter.
- Driftsättningsomfattning, operatörsutbildning och dokumentationsspråk.
Två poster på den listan är konsekvent underskattade. Den första är borstens livslängd uttryckt i drifttimmar, eftersom skillnaden mellan två leverantörer på borstkostnad per år kan överstiga inköpsprisgapet inom tre år. Den andra är vem som äger utvinning. När borstmaskinsleverantören och utsugsleverantören är olika företag blir gränssnittet mellan huven och kanal ingens ansvar, och den resulterande bristen visar sig som avvisningsfrekvens snarare än som ett utrustningsfel.
Installation, verktyg och underhåll verklighet
Installation är där optimistiska offerter möter golvet. Ett borsthuvud som läggs till en befintlig linje behöver golvyta för själva maskinen plus utrymme för borttagning av rullar, och det spelet är ofta den begränsning som tvingar huvudet till ett läge där utsugskåpan inte kan placeras korrekt.
Verktyg förtjänar en tidig kontroll. Den anslutna belastningen är ofta blygsam, men tryckluftsbehovet för pneumatiskt ingrepp eller svängning, plus utsugsfläkten, ändrar beräkningen av byggnadstjänster. Vibrationsisolering är viktig på de övre våningarna i flervåningsanläggningar, och dammuppsamlingsvägar bör planeras innan maskinen anländer snarare än efter.
Underhållet är enkelt men oförlåtande. Borstens utsprång bör kontrolleras med definierade intervall och registreras. Kanaler bör rengöras enligt ett schema, inte på ett symptom. Rullager på höghastighetshuvuden behöver det smörjintervall som deras drift faktiskt kräver, vilket vanligtvis är kortare än den allmänna anläggningsstandarden. Utsugskåpor bör inspekteras för fiberansamling som gör slitsen smalare och tyst minskar fångsthastigheten.
Det vanligaste försummade objektet är spänningskalibrering. Borstningsresultat på stickat och lättvävt tyg beror på spänningen, och en spänningszon som driver under sex månaders produktion ändrar borstningsprestanda utan att borstinställningarna ändras alls.
Genomströmning, kostnad och återbetalning
Att jämföra borstarrangemang på enbart inköpspris underskattar skillnaderna. Ett fungerande exempel gör fallet tydligare. Antag att en linje går treskift, 6 000 timmar per år, med 45 meter per minut och 80 procents effektivitet, och producerar ungefär 13 miljoner linjära meter årligen.
- Ett borsthuvud för allmänt ändamål som går under sitt kapacitetsområde för att undvika skadliga stickade konstruktioner kommer vanligtvis att behöva kortare bytesintervall för borsten och ge mer varierande rengöringsresultat, vilket visar sig som en högre inspektionsavvisningsfrekvens.
- Ett huvud som är anpassat till substratet med korrekt extraktion kan vanligtvis hålla en lägre avvisningshastighet vid samma linjehastighet, och borstkostnaden per miljon meter är ofta jämförbar eller bättre eftersom borsten arbetar i sitt designfönster.
- Den ekonomiska skillnaden domineras av avvisningsgrad, inte penselkostnad. På ett tyg med ett försäljningsvärde i intervallet två till fem amerikanska dollar per meter är en minskning av avslag med en bråkdel av en procent per år värt mer än prisskillnaden mellan två maskinalternativ.
- Borstar med slipande filament kan rengöra mer aggressivt men förbrukar material, och på mörka nyanser kan den resulterande nyansförskjutningen vara oacceptabel oavsett kostnad.
- Våtborstning ökar reningskostnaden för avloppsflödet, så det bör motiveras av ett processkrav snarare än av en preferens.
Den praktiska slutsatsen är att borstutrustning bör utvärderas mot kostnaden för de defekter den förhindrar, inte mot kostnaden för den alternativa maskinen. Växter som gör detta tenderar att specificera extraktionskapacitet och borstkvalitet generöst, eftersom det är de två variablerna som styr avvisningshastigheten.
Driftsättning, försök och operatörsvanor
En borstningsinstallation som inte har provats på riktigt produktionstyg vid verklig linjehastighet har inte tagits i drift. Acceptansförsöket bör använda det faktiska substratet och den faktiska hastigheten, och det bör pågå tillräckligt länge för att temperatur och statiska effekter ska stabiliseras, vilket vanligtvis innebär minst flera hundra meter snarare än ett kort prov.
Under försöket, registrera inställningarna som gav det accepterade resultatet: borsttyp och utsprång, rullytans hastighet, ingreppsdjup, riktningssekvens, linjehastighet, spänningsvärden och utdragningsinställningar. Dessa siffror blir grundreceptet. Utan dem kommer nästa skift att återuppfinna processen, och resultaten kommer att glida.
Operatörsvanor har lika stor betydelse som receptet. Att kontrollera utsugskåpan för fiberuppbyggnad vid skiftbyte, se efter breddvariationer som en tidig indikator på spänningsdrift och rapportera en förändring i handkänsla snarare än att vänta på ett kundklagomål är enkla beteenden som skyddar investeringen. Borstning är en låg kostnad, lågt underhållsarbete som misslyckas tyst. De växter som får ut mest av det är de som behandlar det som en kontrollerad process snarare än som ett fast tillbehör.
En rengöringsborstmaskin är en liten del av målbudgeten och en oproportionerlig del av dess kvalitetsresultat. Beslutet som är viktigast är inte vilken tillverkare som levererar välten, utan om borsten, ingreppsgeometrin, spänningskontrollen och utsugningssystemet är specificerade som ett system mot ett angivet renhetsmål. Gör det rätt och borsthuvudet minskar tyst avslag i flera år. Gör det fel och det flyttar damm från ena sidan av maskinen till den andra medan alla letar efter orsaken två processer nedströms.